

ในฐานะซัพพลายเออร์ชิ้นส่วนการเชื่อมของเครื่องจักรกลหนัก ฉันได้เห็นโดยตรงถึงความท้าทายพิเศษที่มาพร้อมกับการเชื่อมส่วนประกอบขนาดใหญ่เหล่านี้ เครื่องจักรกลหนักเป็นหัวใจสำคัญของอุตสาหกรรมต่างๆ เช่น การก่อสร้าง การขุด และการขนส่ง และคุณภาพของชิ้นส่วนที่เชื่อมมีความสำคัญอย่างยิ่งต่อความปลอดภัยและประสิทธิภาพของการดำเนินงานเหล่านี้ ในบล็อกนี้ ฉันจะสำรวจความท้าทายหลักในการเชื่อมชิ้นส่วนเครื่องจักรกลหนัก และวิธีที่เราจัดการกับปัญหาเหล่านั้นเพื่อให้มั่นใจว่าผลิตภัณฑ์มีคุณภาพสูงสุด
การเลือกใช้วัสดุและความเข้ากันได้
หนึ่งในความท้าทายหลักในการเชื่อมชิ้นส่วนเครื่องจักรกลหนักคือการเลือกวัสดุที่เหมาะสมและรับประกันความเข้ากันได้ เครื่องจักรกลหนักมักต้องใช้วัสดุที่มีความแข็งแรง ความทนทาน และทนทานต่อการสึกหรอสูง วัสดุทั่วไปที่ใช้ในการเชื่อมด้วยเครื่องจักรหนัก ได้แก่ เหล็กคาร์บอน เหล็กโลหะผสม และสแตนเลส วัสดุแต่ละชนิดมีคุณสมบัติเฉพาะของตัวเอง เช่น จุดหลอมเหลว การนำความร้อน และองค์ประกอบทางเคมี ซึ่งอาจส่งผลต่อกระบวนการเชื่อม
ตัวอย่างเช่น การเชื่อมเหล็กโลหะผสมที่มีความแข็งแรงสูงอาจเป็นเรื่องท้าทายเนื่องจากมีปริมาณคาร์บอนสูง ซึ่งอาจนำไปสู่การแตกร้าวและลดคุณภาพการเชื่อมได้ เพื่อเอาชนะความท้าทายนี้ เราเลือกกระบวนการเชื่อมและวัสดุตัวเติมที่เหมาะสมอย่างรอบคอบซึ่งเข้ากันได้กับวัสดุฐานอย่างระมัดระวัง นอกจากนี้เรายังดำเนินการทดสอบและวิเคราะห์วัสดุอย่างละเอียดเพื่อให้แน่ใจว่าวัสดุมีคุณสมบัติตรงตามข้อกำหนดและมาตรฐานที่กำหนด
การเลือกกระบวนการเชื่อม
การเลือกกระบวนการเชื่อมที่เหมาะสมถือเป็นสิ่งสำคัญเพื่อให้ได้การเชื่อมคุณภาพสูงในชิ้นส่วนเครื่องจักรกลหนัก มีกระบวนการเชื่อมหลายวิธี แต่ละกระบวนการก็มีข้อดีและข้อจำกัดของตัวเอง กระบวนการเชื่อมที่ใช้กันมากที่สุดในการเชื่อมด้วยเครื่องจักรกลหนัก ได้แก่ การเชื่อมอาร์กโลหะที่มีฉนวนหุ้ม (SMAW), การเชื่อมอาร์กโลหะด้วยแก๊ส (GMAW), การเชื่อมอาร์กแบบฟลักซ์คอร์ (FCAW) และการเชื่อมอาร์กใต้น้ำ (SAW)

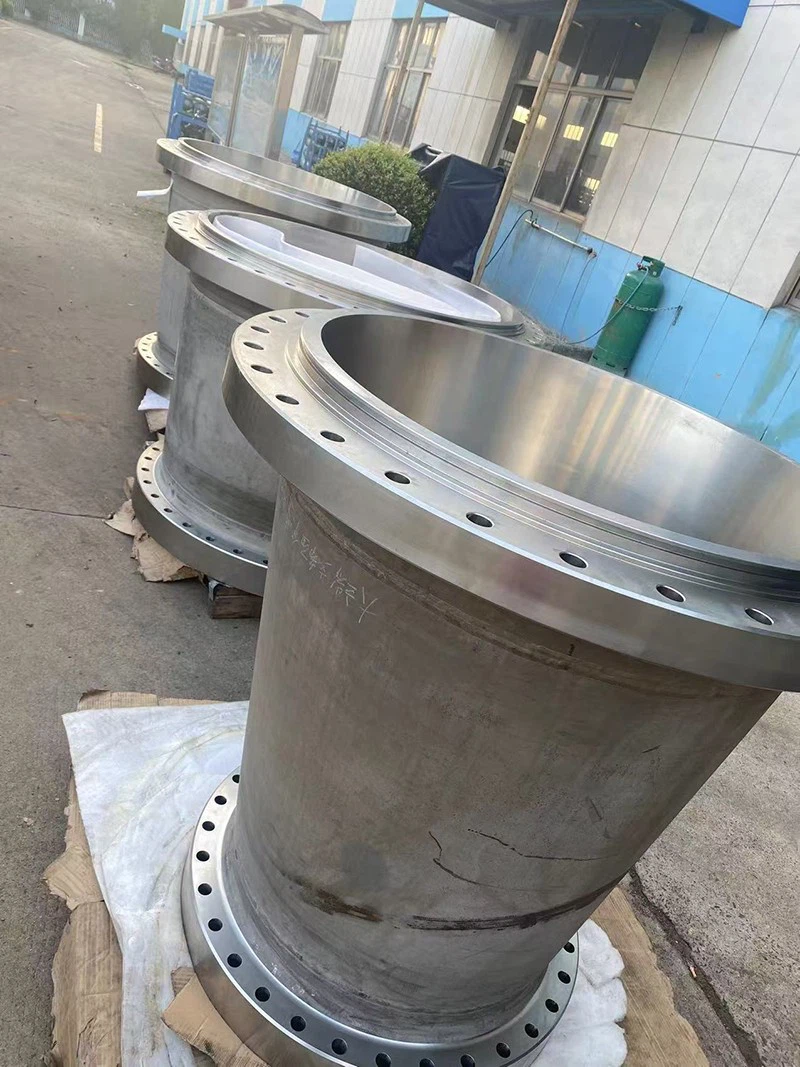
SMAW เป็นกระบวนการเชื่อมอเนกประสงค์ที่เหมาะสำหรับการเชื่อมวัสดุที่มีความหนาและในสภาพแวดล้อมกลางแจ้งหรือสกปรก GMAW เป็นกระบวนการเชื่อมที่รวดเร็วและมีประสิทธิภาพมากขึ้น ซึ่งมักใช้ในการเชื่อมวัสดุที่มีความหนาบางถึงปานกลาง FCAW นั้นคล้ายคลึงกับ GMAW แต่ใช้ลวดที่มีแกนฟลักซ์คอร์แทนลวดแข็ง ซึ่งให้การป้องกันการเกิดออกซิเดชันและการปนเปื้อนได้ดีกว่า SAW เป็นกระบวนการเชื่อมที่ให้ผลผลิตสูงซึ่งมักใช้สำหรับการเชื่อมวัสดุที่มีความหนาและในงานเชื่อมอัตโนมัติ
ในการเลือกกระบวนการเชื่อม เราจะพิจารณาปัจจัยหลายประการ เช่น ชนิดและความหนาของวัสดุฐาน ตำแหน่งการเชื่อม คุณภาพการเชื่อมที่ต้องการ และปริมาณการผลิต นอกจากนี้เรายังรับรองว่าผู้ปฏิบัติงานการเชื่อมของเราได้รับการฝึกอบรมและรับรองในกระบวนการเชื่อมที่เลือกเพื่อให้แน่ใจว่าการเชื่อมมีความสม่ำเสมอและมีคุณภาพสูง
คุณภาพการเชื่อมและการตรวจสอบ
การรับรองคุณภาพของการเชื่อมในชิ้นส่วนเครื่องจักรกลหนักถือเป็นสิ่งสำคัญสูงสุดในการป้องกันความล้มเหลวและมั่นใจในความปลอดภัยของอุปกรณ์ คุณภาพการเชื่อมอาจได้รับผลกระทบจากปัจจัยหลายประการ เช่น กระบวนการเชื่อม พารามิเตอร์การเชื่อม วัสดุตัวเติม และวัสดุฐาน เพื่อให้มั่นใจว่าการเชื่อมมีคุณภาพสูง เราใช้ระบบควบคุมคุณภาพที่ครอบคลุม ซึ่งรวมถึงการตรวจสอบก่อนการเชื่อม การตรวจสอบระหว่างกระบวนการ และการตรวจสอบหลังการเชื่อม
การตรวจสอบก่อนการเชื่อมเกี่ยวข้องกับการตรวจสอบวัสดุฐานเพื่อดูข้อบกพร่องใดๆ เช่น รอยแตก ความพรุน หรือสิ่งเจือปน และตรวจสอบให้แน่ใจว่าพื้นผิวการเชื่อมสะอาดและปราศจากสิ่งปนเปื้อน การตรวจสอบระหว่างกระบวนการเกี่ยวข้องกับการติดตามตรวจสอบกระบวนการเชื่อมเพื่อให้แน่ใจว่าพารามิเตอร์การเชื่อมอยู่ภายในช่วงที่ระบุและรอยเชื่อมได้รับการสะสมอย่างถูกต้อง การตรวจสอบหลังการเชื่อมเกี่ยวข้องกับการทดสอบแบบไม่ทำลาย (NDT) และการทดสอบแบบทำลาย (DT) เพื่อตรวจจับข้อบกพร่องใดๆ ในรอยเชื่อมและตรวจสอบให้แน่ใจว่าเป็นไปตามมาตรฐานคุณภาพที่กำหนด
เราใช้วิธีการ NDT ที่หลากหลาย เช่น การทดสอบด้วยคลื่นเสียงความถี่สูง (UT) การทดสอบอนุภาคแม่เหล็ก (MT) การทดสอบการแทรกซึมของของเหลว (PT) และการทดสอบด้วยภาพรังสี (RT) เพื่อตรวจจับข้อบกพร่องภายในและพื้นผิวในรอยเชื่อม นอกจากนี้เรายังดำเนินการ DT เช่น การทดสอบแรงดึง การทดสอบการโค้งงอ และการทดสอบความแข็ง เพื่อประเมินคุณสมบัติทางกลของรอยเชื่อมและให้แน่ใจว่าเป็นไปตามข้อกำหนดที่กำหนด
การบิดเบือนและความเครียดตกค้าง
การเชื่อมชิ้นส่วนเครื่องจักรกลหนักอาจทำให้เกิดการบิดเบี้ยวและความเค้นตกค้างอย่างมีนัยสำคัญ ซึ่งอาจส่งผลต่อความแม่นยำของขนาดและประสิทธิภาพของอุปกรณ์ การบิดเบี้ยวเกิดขึ้นเมื่อความร้อนที่เกิดขึ้นระหว่างกระบวนการเชื่อมทำให้โลหะขยายตัวและหดตัวไม่สม่ำเสมอ ส่งผลให้รูปร่างและขนาดของชิ้นส่วนเปลี่ยนแปลงไป ความเค้นตกค้างคือความเค้นที่ยังคงอยู่ในชิ้นส่วนหลังจากกระบวนการเชื่อมเสร็จสิ้น และอาจทำให้เกิดการแตกร้าว ความล้า และความล้มเหลวในรูปแบบอื่นๆ
เพื่อลดความผิดเพี้ยนและความเค้นตกค้าง เราใช้เทคนิคหลายอย่าง เช่น การอุ่น การให้ความร้อนหลังการเชื่อม (PWHT) และการวางแผนลำดับการเชื่อม การอุ่นก่อนเกี่ยวข้องกับการทำความร้อนวัสดุฐานก่อนการเชื่อมเพื่อลดการไล่ระดับของอุณหภูมิและลดความเสี่ยงของการแตกร้าว PWHT เกี่ยวข้องกับการทำความร้อนส่วนที่เชื่อมหลังการเชื่อมเพื่อบรรเทาความเค้นตกค้างและปรับปรุงคุณสมบัติทางกลของรอยเชื่อม การวางแผนลำดับการเชื่อมเกี่ยวข้องกับการวางแผนลำดับการเชื่อมอย่างระมัดระวังเพื่อลดการบิดเบี้ยวและความเค้นตกค้าง
ข้อพิจารณาด้านสิ่งแวดล้อมและความปลอดภัย
การเชื่อมชิ้นส่วนเครื่องจักรกลหนักอาจเป็นกระบวนการอันตรายที่ต้องปฏิบัติตามกฎระเบียบด้านสิ่งแวดล้อมและความปลอดภัยอย่างเข้มงวด การเชื่อมจะก่อให้เกิดควัน ก๊าซ และการแผ่รังสีที่อาจเป็นอันตรายต่อสุขภาพของผู้ปฏิบัติงานเชื่อมและสิ่งแวดล้อม เพื่อรับรองความปลอดภัยของพนักงานและสิ่งแวดล้อม เราใช้ระบบการจัดการความปลอดภัยที่ครอบคลุม ซึ่งรวมถึงการฝึกอบรม อุปกรณ์ป้องกันส่วนบุคคล (PPE) การระบายอากาศ และการจัดการของเสีย
เราจัดให้มีการฝึกอบรมที่ครอบคลุมแก่ผู้ปฏิบัติงานการเชื่อมเกี่ยวกับการใช้อุปกรณ์การเชื่อมอย่างปลอดภัย และการจัดการวัสดุการเชื่อมอย่างเหมาะสม นอกจากนี้เรายังกำหนดให้ผู้ปฏิบัติงานเชื่อมสวมชุด PPE ที่เหมาะสม เช่น หมวกสำหรับงานเชื่อม ถุงมือ และชุดป้องกัน เพื่อป้องกันตนเองจากอันตรายจากการเชื่อม เราติดตั้งระบบระบายอากาศในโรงงานเชื่อมของเราเพื่อกำจัดควันและก๊าซที่เกิดขึ้นในระหว่างกระบวนการเชื่อม และรับประกันว่าคุณภาพอากาศอยู่ภายในขีดจำกัดที่ยอมรับได้ นอกจากนี้เรายังใช้ระบบการจัดการของเสียเพื่อกำจัดของเสียจากการเชื่อมอย่างเหมาะสม เช่น อิเล็กโทรดที่ใช้แล้ว ตะกรัน และเศษโลหะ
บทสรุป
การเชื่อมชิ้นส่วนเครื่องจักรกลหนักเป็นกระบวนการที่ซับซ้อนและท้าทายซึ่งต้องใช้การวางแผนอย่างรอบคอบ ผู้ปฏิบัติงานที่มีทักษะ และการควบคุมคุณภาพที่เข้มงวด ในฐานะซัพพลายเออร์ชิ้นส่วนเชื่อมเครื่องจักรกลหนัก เราเข้าใจถึงความสำคัญของการจัดหาผลิตภัณฑ์คุณภาพสูงที่ตรงตามความต้องการของลูกค้า เราจัดการกับความท้าทายหลักในการเชื่อมชิ้นส่วนเครื่องจักรกลหนักโดยการเลือกวัสดุที่เหมาะสมและกระบวนการเชื่อมอย่างระมัดระวัง เพื่อให้มั่นใจในคุณภาพของการเชื่อมผ่านการตรวจสอบและการทดสอบที่ครอบคลุม ลดการบิดเบี้ยวและความเค้นตกค้าง และปฏิบัติตามกฎระเบียบด้านสิ่งแวดล้อมและความปลอดภัย
หากคุณอยู่ในตลาดชิ้นส่วนเชื่อมเครื่องจักรกลหนักคุณภาพสูง เราขอเชิญคุณ [ติดต่อเรา] เพื่อขอข้อมูลเพิ่มเติม เรามีหลากหลายของอุปกรณ์ยกชิ้นส่วนเชื่อม-ชิ้นส่วนเชื่อมเครื่องจักรทำเหมืองหนัก, และจัดส่งชิ้นส่วนเชื่อมอุตสาหกรรมหนักที่ออกแบบมาเพื่อตอบสนองความต้องการเฉพาะของการใช้งานของคุณ ทีมผู้เชี่ยวชาญของเราพร้อมที่จะทำงานร่วมกับคุณเพื่อมอบโซลูชันที่ปรับแต่งให้ตรงกับความต้องการของคุณและเกินความคาดหวังของคุณ
อ้างอิง
- สมาคมการเชื่อมอเมริกัน (2023) คู่มือการเชื่อม เล่มที่ 1: วิทยาศาสตร์และเทคโนโลยีการเชื่อม
- AWS D1.1/D1.1M:2020, รหัสการเชื่อมโครงสร้าง - เหล็ก
- ISO 9001:2015 ระบบการจัดการคุณภาพ — ข้อกำหนด
- OSHA 29 CFR 1910.252 การเชื่อม การตัด และการประสาน


